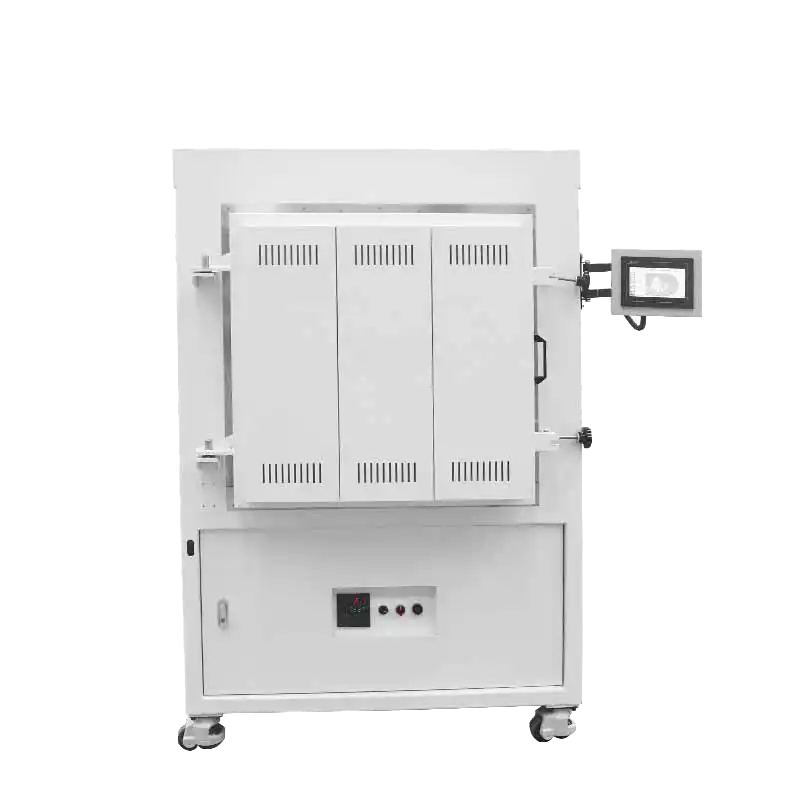
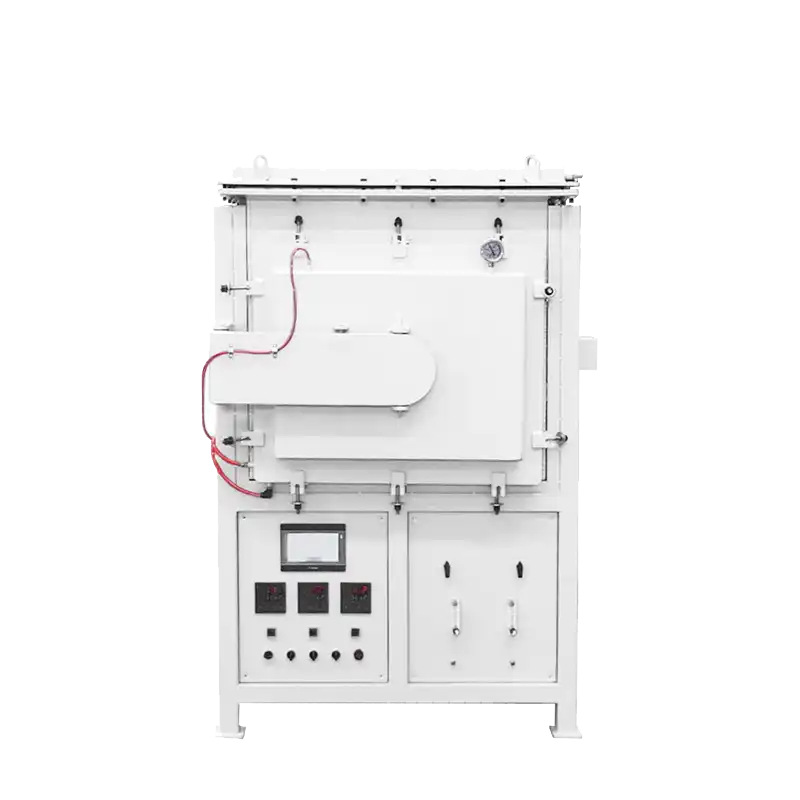
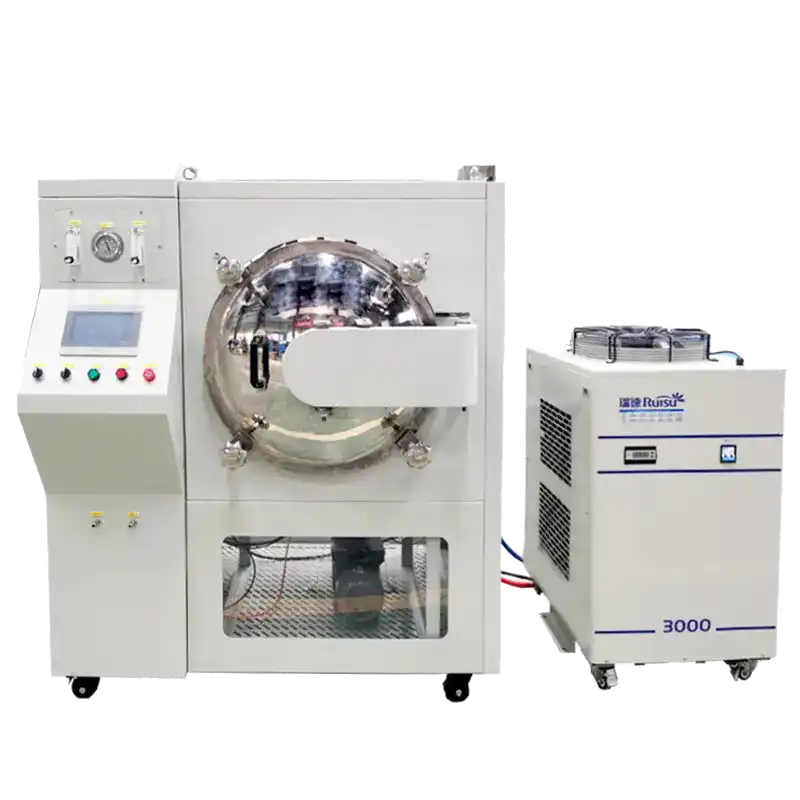
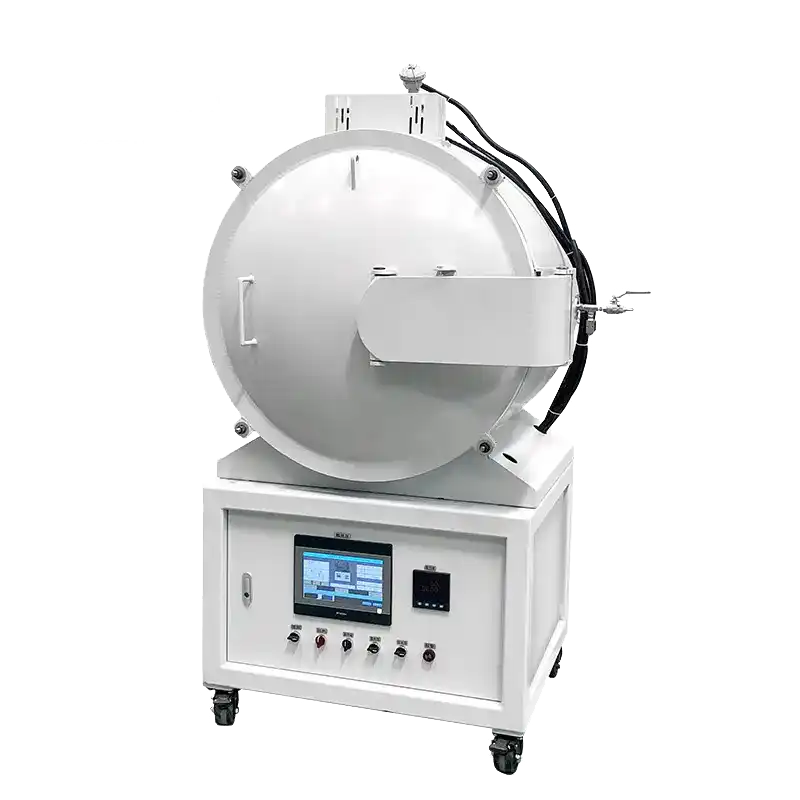
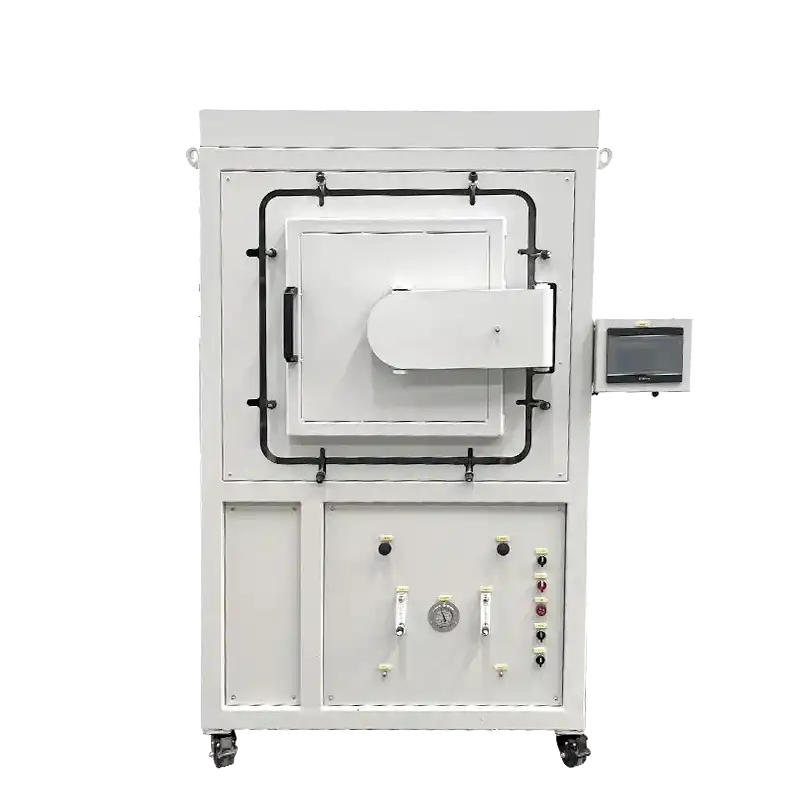
1200 度 XL 系列灰吹炉,配备进排气系统,电动上开门,硅碳棒双侧垂直加热,±1℃控温精度,50 段程序升温,双层风冷炉体,适用于冶金灰吹实验、材料烧结分析。
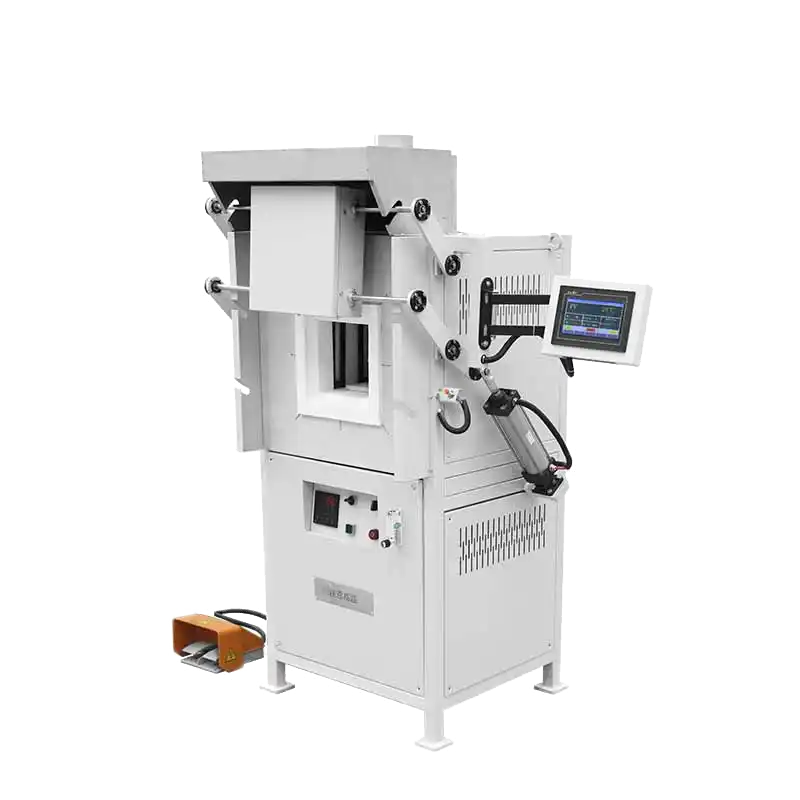
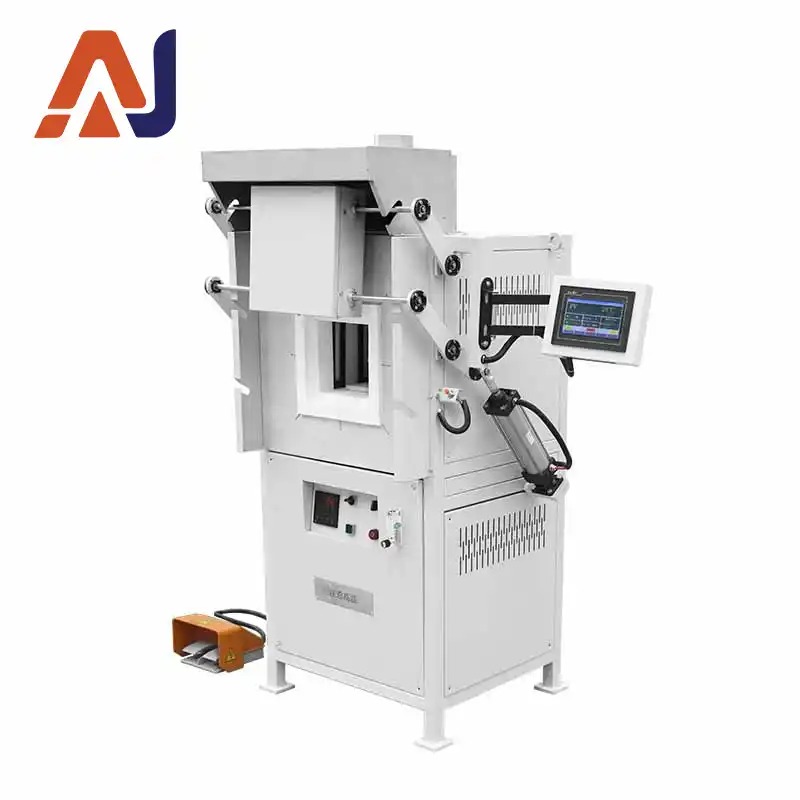
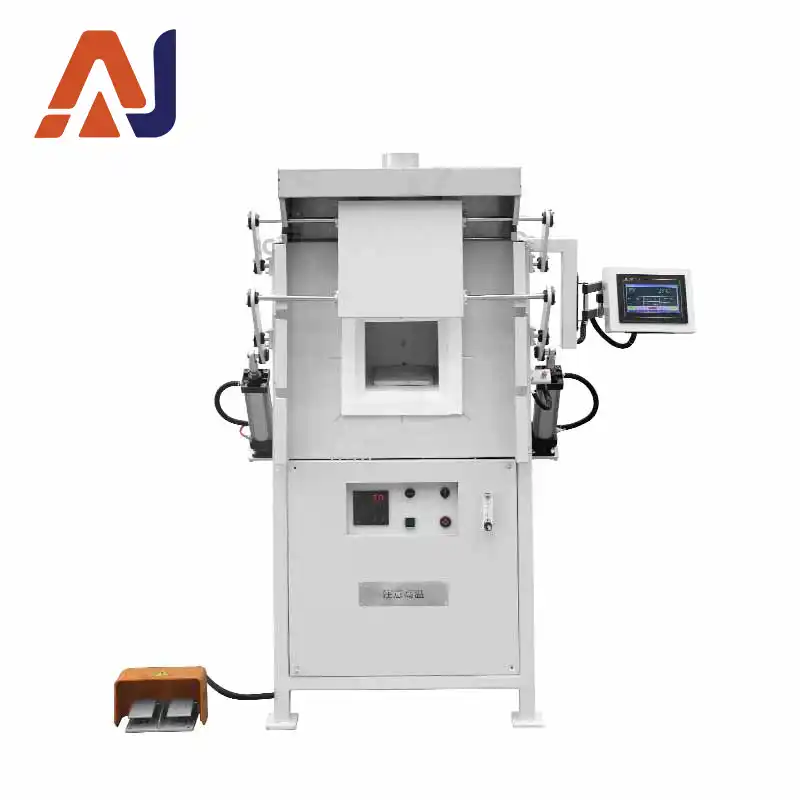
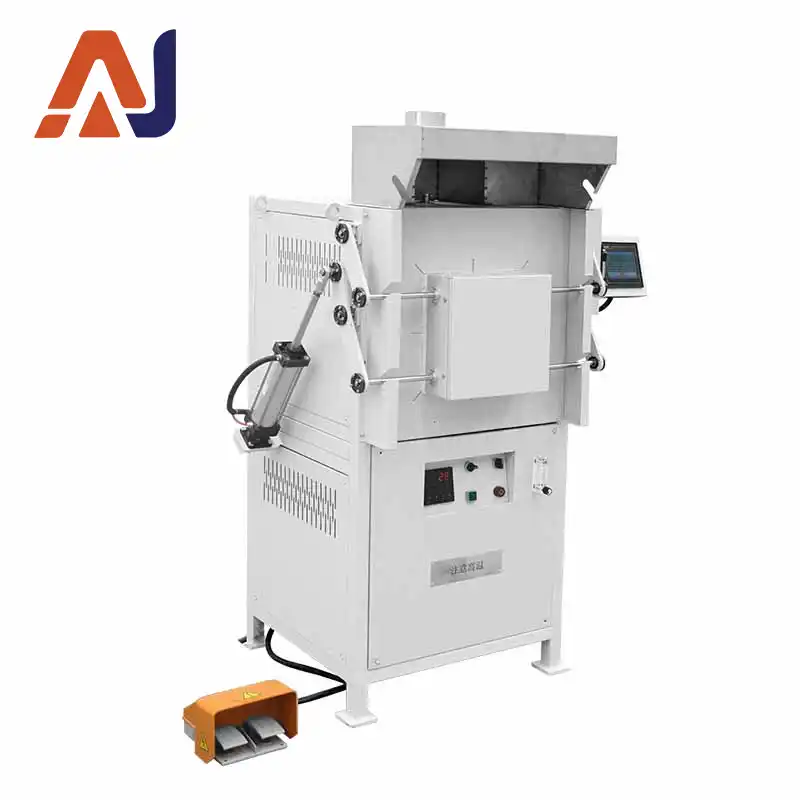
XL系列高温炉将控制系统与炉膛整合为一个整体。炉衬采用真空成型的高纯度轻质氧化铝材料制成。
该炉采用高温电加热元件进行加热;它是一款专为高等教育机构、研究机构以及工矿企业的实验室设计的专用设备,用于烧结、熔炼、分析以及生产陶瓷、冶金、电子、 玻璃、化工、机械、耐火材料、新材料开发、特种材料、建筑材料、金属、非金属及其他化学化合物材料领域的烧结、熔炼、分析及生产。
控制面板配备智能温控器、控制电源开关、主加热启停按钮、电压和电流表、计算机接口以及观察窗/进气口,可随时观察系统的运行状态。 本产品采用可靠的集成电路,提供良好的工作环境,且抗干扰能力强。 在最高温度下,炉体外壳温度≤45°C,大大改善了工作环境。该设备采用微机程序控制,具有可编程曲线、全自动加热/冷却功能,并可在运行过程中修改温度控制参数和程序,操作灵活、便捷且简单。
| 项目 | 参数 |
|---|---|
| 最高使用温度 | 1200℃ |
| 可长期使用温度 | 1200℃ |
| 温度控制范围 | 100-1200℃ |
| 控温精度 | ±1℃ |
| 测温元件 | K 型热电偶 |
| 发热元件材质 | 硅碳棒 |
| 发热元件安装位置 | 垂直安装于炉膛两侧 |
| 炉膛尺寸 | 300×200×200mm |
| 电源 AC | 380V,60HZ |
| 进排气系统 | 配备浮子流量计及手动调节阀,用于在灰吹过程中对气体流量进行精确控制,实现炉内气氛调节并对尾气进行有效排放与管理。 |
| 升温速率 | 最大升温速率 40℃/min(非线性) |
| 炉体结构和材质 | 电炉炉体采用风冷双层碳钢炉体结构,有效的风冷导向隔板使炉壳整体冷风循环,炉体表面 50℃时自动启动,最终冷却发热元件导电片后排出炉体,避免了发热元件导电片的高温氧化;保证了良好的工作环境。 |
| 开门方式 | 电动上开门式,气缸推动控制炉门开合,兼容自动和手动控制,配备操作手柄或脚踏开关,便于调试或故障时手动开门。意外停气、停电时炉门保持原有状态,不会下坠。 |
| 耐火保温材料 | 炉衬使用真空成型高纯氧化铝聚轻材料制作而成,使用温度高,蓄热量小,耐急热急冷、不裂缝、不掉渣、保温性能好 |
| 保温材料 | 采用三层保温,分别为:硅酸铝纤维板、氧化铝纤维板、氧化铝(多晶)纤维板,节能效果是老式电炉的 80% 以上。 |
| 炉壳温度 | 外壳温度<45℃ |
| 安全保护 | 采用集成化模块控制单元,控制精度准确,并设计了双回路控制和双回路保护,具备了过冲、超调、欠调、断偶、缺相、超压、超流、超温、电流反馈、软启动等保护。 |
| 开门断电 | 炉体上设计了工作状态下,高温开启炉门断开主加热回路功能,大幅降低高温取料触电风险 |
| 安全温度控制 | 采用闭环技术可控硅模块触发控制,移相触发控制或者过零触发方式,输出电压、电流或功率连续可调,具有恒电压、恒电流或恒功率的特性;电流环为内环,电压环为外环,在突加负载或负载电流超过限流值时,限制调压器的输出电流在额定电流范围内,确保输出和调压器正常工作;同时电压环也参与调节,使调压器的输出电流被限制在额定电流范围内,在有充分调节余量的前提下维持输出电流及电压的恒定;从而保护发热元件避免过大电流、电压的冲击,达到安全可靠的控制效果及控制精度。 |
| 温度曲线设定 | 采用智能温度控制仪,备标准 PID、人工智能调节 APID 或 MPT 等多种调节方式,具有自整定、自学习功能,无超调及无欠调的优良控制特性,具备 30 段程序控制功能,可实现任意斜率的升、降温控制,具有跳转(循环)、运行、暂停及停止等可编程 / 可操作命令,并允许在程序的控制运行中随时修改程序;采用具备曲线拟合功能的人工智能调节算法,能获得光滑平顺的曲线控制效果; |
| 升温曲线段数 | 50 段程序控制功能,可以输入设定:一条曲线为 50 段,两条曲线 28 段 / 条,三条曲线 15 段 / 条,五条曲线 9 段 / 条;可同时输入多条曲线,使用时可任意调用。 |
| 面板按钮 | 两个按钮分别为:主电源按钮 / 旋钮、加热室接通按钮 / 旋钮。 |
| 随机配件 | 发热元件 2 支,坩埚钳一把,高温手套一副,炉底垫板一块。 |


.webp)